Технологии производства огнеупорного бетона низкопористого
2026-09-28
- Физико-химические основы низкой пористости: борьба за каждый процент
- Сырьевая база: от угольного каолина к высокочистому муллиту
- Технологические этапы производства: от гомогенизации до обжига
- Сравнительный анализ: традиционный бетон vs низкопористый муллитовый композит
- Реальный кейс: предотвращение эрозии в зоне шлакового пояса
- Контроль качества и сертификация: гарантия стабильности
- Заключение и рекомендации по выбору поставщика
Главное за 30 секунд
- Ключевой фактор долговечности: Снижение открытой пористости ниже 12–15% достигается не только подбором гранулометрии, но и модификацией матрицы редкоземельными элементами, что блокирует капиллярный подсос шлаков.
- Технологический сдвиг: Переход от сухого прессования к мокрому гомогенизированию и вибролитью под высоким давлением устраняет микротрещины, повышая объемную плотность на 8–10% по сравнению с традиционными методами.
- Экономический эффект: Использование низкосортного каолина угольного ряда после глубокой очистки позволяет снизить себестоимость сырья без потери термостойкости, обеспечивая срок службы футеровки до 40% выше рыночных аналогов.
В современной металлургии и высокотемпературной промышленности понятие «огнеупорный бетон» эволюционировало из простого вяжущего материала в сложный композит, определяющий энергоэффективность всего агрегата. Технологии производства огнеупорного бетона низкопористого типа становятся критическим звеном в цепочке создания стоимости для предприятий черной и цветной металлургии, стекольной отрасли и нефтехимии. Почему? Потому что именно открытая пористость является «ахиллесовой пятой» любой футеровки: через поры проникают агрессивные шлаки, газы и щелочи, приводя к структурному разрушению изделия изнутри.
Как инженер-технолог с многолетним опытом сопровождения проектов в сфере промышленного строительства, я часто сталкиваюсь с ситуацией, когда закупщики ориентируются исключительно на цену за тонну, игнорируя микроструктуру материала. Результат предсказуем: преждевременный выход из строя печи, аварийные остановки и убытки, многократно превышающие экономию на закупке. В этой статье мы разберем физические и химические аспекты создания низкопористых бетонов, опираясь на реальные производственные данные и опыт ООО «Хэцюй Ваньлянь Энергосберегающие Материалы».
Физико-химические основы низкой пористости: борьба за каждый процент
Пористость огнеупорного бетона — это не просто пустое пространство. Это каналы для миграции расплавов. Традиционные шамотные бетоны имеют открытую пористость на уровне 18–22%. Для агрессивных сред (например, при плавке алюминия или работе с стеклоплавом) этого недостаточно. Цель современных технологий — снизить этот показатель до 10–12%, а в некоторых случаях и до 8%.
Достижение такой плотности требует решения трех взаимосвязанных задач:
- Максимальная упаковка частиц: Оптимизация гранулометрического состава, где крупные зерна служат каркасом, средние заполняют промежутки, а микропорошки (микронаполнители) блокируют оставшиеся пустоты.
- Минимизация воды: Вода необходима для гидратации цементного компонента, но её избыток испаряется при сушке, оставляя после себя поры. Использование суперпластификаторов позволяет снизить водоцементное отношение (В/Ц) до 0.18–0.22 без потери текучести смеси.
- Фазовые превращения при обжиге: Формирование вторичного муллита и стекловидной фазы, которые «запечатывают» остаточные поры при высоких температурах.
Инженерный совет: при выборе поставщика всегда запрашивайте данные не только по холодной прочности (на сжатие), но и по остаточной пористости после термоциклирования. Именно этот параметр показывает реальную стойкость материала в эксплуатации.
Сырьевая база: от угольного каолина к высокочистому муллиту
Качество конечного продукта начинается с чистоты сырья. Классическая ошибка многих производителей — использование бокситов с нестабильным содержанием примесей (TiO₂, Fe₂O₃, щелочных металлов). Эти примеси образуют легкоплавкие эвтектики, которые разрушают структуру бетона уже при 1100–1200 °C.
Здесь на сцену выходят инновационные подходы к переработке местного сырья. Ярким примером эффективной интеграции ресурсосберегающих технологий является подход, реализуемый на базе ООО «Хэцюй Ваньлянь Энергосберегающие Материалы». Предприятие, расположенное в провинции Шаньси — сердце китайской угольной промышленности, использует уникальное сырье: каолин угольного ряда из районов Синьчжоу и Хэцюй.
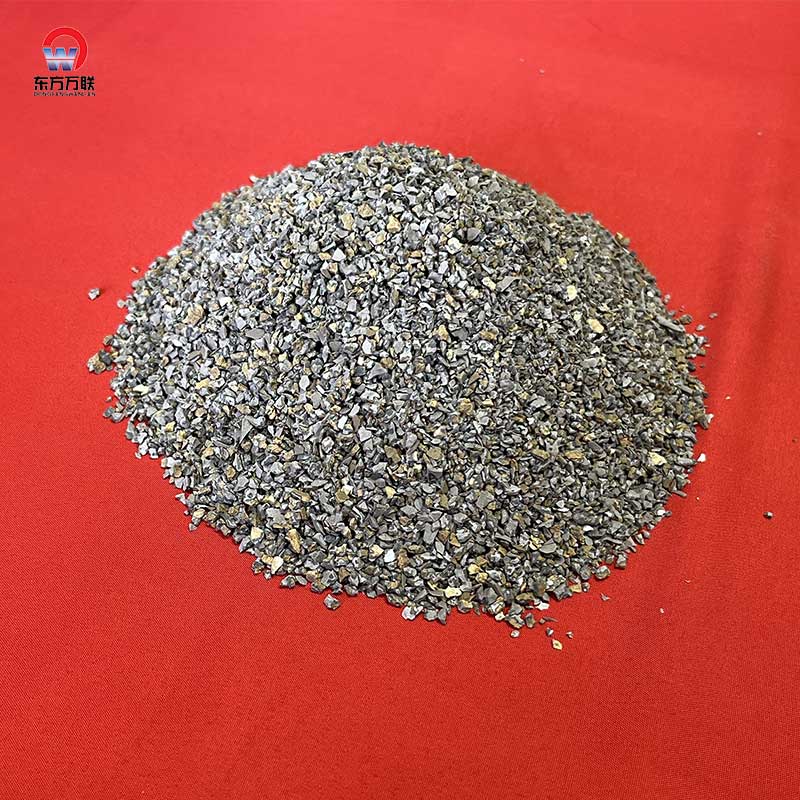
В отличие от обычного глинозема, этот каолин характеризуется природно низким содержанием железа и щелочей. Однако его прямое использование невозможно из-за органических включений и неоднородности. Компания применяет технологию глубокой переработки, позволяющую получать высокочистый муллитовый заполнитель. Ключевым этапом здесь становится не просто обжиг, а сложная физико-химическая очистка, превращающая отходы углеобогащения в стратегический материал.
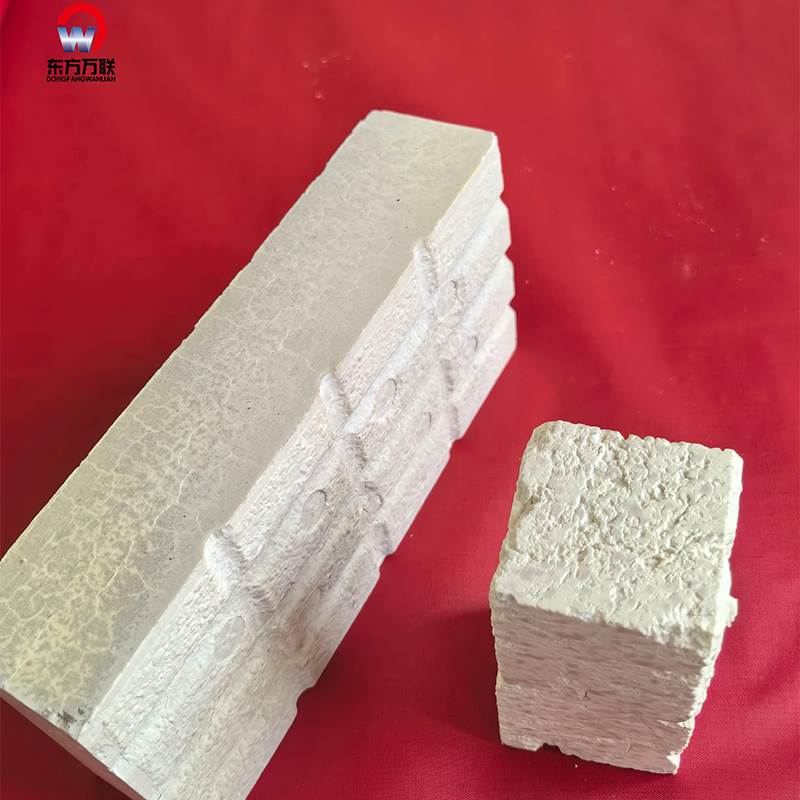
Особое внимание уделяется серии модифицированных упрочнённых муллитов (ZQX-SM47, ZQX-SM60, ZQX-SM70 и др.). Благодаря введению редкоземельных элементов на этапе синтеза, происходит модификация кристаллической решетки. Это не маркетинговый ход, а физика твердого тела: ионы редкоземельных металлов, имея большой радиус, «распирают» решетку, затрудняя движение дислокаций и рост зерен при высоких температурах. Результат?
- Повышение объемной плотности на 10% по сравнению с немодифицированными аналогами.
- Снижение коэффициента термического расширения.
- Увеличение вязкости разрушения (сопротивления растрескиванию).
Такой подход позволяет создавать бетоны, которые сохраняют целостность при рабочих температурах 1300–1400 °C, где обычные материалы начинают деградировать.
Технологические этапы производства: от гомогенизации до обжига
Даже идеальное сырье можно испортить неправильной технологией смешивания и формования. Технологии производства огнеупорного бетона низкопористого требуют прецизионной точности на каждом этапе. Рассмотрим ключевые стадии, которые отличают профессиональное производство от кустарного.
1. Мокрая гомогенизация и точное дозирование
Традиционное сухое смешивание часто приводит к образованию «комков» из микропорошков, которые затем становятся центрами напряжения. На современном производстве, таком как база ООО «Хэцюй Ваньлянь», применяется полностью автоматизированная линия мокрой гомогенизации. Сырье смешивается в водной среде с добавлением диспергаторов, что обеспечивает обволакивание каждой частицы заполнителя вяжущим компонентом на молекулярном уровне.
Системы точного дозирования контролируют ввод добавок с погрешностью менее 0.5%. Это критически важно для стабилизации реологических свойств смеси перед формованием.
2. Формование под высоким давлением и виброуплотнение
Для получения монолитных блоков или фасонных изделий с низкой пористостью недостаточно просто залить форму. Необходимо удалить захваченный воздух. Используются два основных метода:
- Вибролитье: Высокочастотная вибрация снижает внутреннее трение между частицами, позволяя смеси уплотняться под действием собственного веса и внешнего давления.
- Прессование высоким давлением: Применяется для изготовления плотных кирпичей и блоков. Давление до 200–300 МПа выжимает лишнюю влагу и воздух, создавая структуру с минимальным количеством дефектов.
Важно отметить: неправильный выбор режима виброуплотнения может привести к расслоению смеси (сегрегации), когда тяжелый заполнитель оседает на дно, а легкая матрица всплывает. Это грубая ошибка, ведущая к неравномерной усадке и трещинам.
3. Контролируемая сушка и высокотемпературный обжиг
Самый ответственный этап. Быстрый нагрев приведет к взрывообразному парообразованию внутри блока и его разрушению. Процесс сушки растягивается на 48–72 часа с плавным подъемом температуры до 110–150 °C для удаления свободной влаги, и далее до 300–400 °C для удаления химически связанной воды.
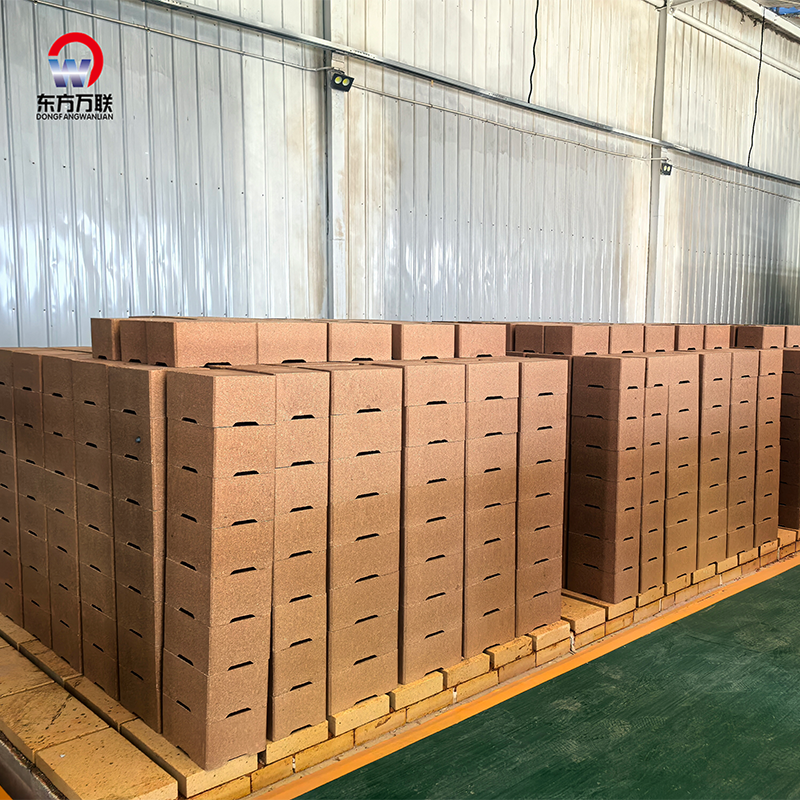
Обжиг производится в туннельных или шахтных печах при температурах свыше 1700 °C. Именно на этом этапе происходит спекание муллита и формирование керамической связи. Наличие современных печей с компьютерным управлением температурными кривыми гарантирует однородность свойств по всему объему партии.
Сравнительный анализ: традиционный бетон vs низкопористый муллитовый композит
Чтобы наглядно продемонстрировать преимущества описанных технологий, приведем сравнение стандартного шамотного бетона и низкопористого бетона на основе модифицированного муллита (серия ZQX-SM).
| Параметр | Традиционный шамотный бетон | Низкопористый муллитовый бетон (ZQX-SM) |
|---|---|---|
| Открытая пористость, % | 18 – 22% | 10 – 12% |
| Объемная плотность, г/см³ | 2.3 – 2.45 | 2.6 – 2.75 |
| Предел прочности на сжатие (после обжига), МПа | 40 – 50 | 70 – 90 |
| Термостойкость (водные закалки), циклы | 15 – 20 | 35 – 45 |
| Максимальная рабочая температура, °C | 1250 – 1300 | 1400 – 1450 |
| Стойкость к проникновению шлака | Низкая (глубина проникновения > 20 мм) | Высокая (глубина проникновения < 5 мм) |
Как видно из таблицы, переход на низкопористые технологии дает кратный рост эксплуатационных характеристик. Это напрямую влияет на межремонтный период печей.
Реальный кейс: предотвращение эрозии в зоне шлакового пояса
В нашей практике был задокументирован случай на одном из металлургических комбинатов, где использовались стандартные огнеупорные бетоны для футеровки желоба выпуска чугуна. Из-за высокой пористости материала происходило интенсивное проникновение жидкого шлака вглубь кладки. Через 4 месяца эксплуатации произошло обрушение участка футеровки длиной 1.5 метра, что привело к остановке домны на 18 часов для аварийного ремонта. Убытки составили сотни тысяч долларов.
При замене поврежденного участка на бетон на основе усиленной однородящей смеси FNJ80 и модифицированного муллита от ООО «Хэцюй Ваньлянь», ситуация кардинально изменилась. Благодаря низкой пористости (11.5%) и высокой плотности, шлак не смог проникнуть в структуру материала, а лишь образовал тонкий защитный слой на поверхности (глазурование). Срок службы данного участка превысил 14 месяцев без признаков сквозной эрозии.
Этот пример доказывает: экономия на качестве огнеупора — это иллюзия. Реальная экономия достигается за счет увеличения межремонтных интервалов и снижения расхода материала на тонну продукции.
Контроль качества и сертификация: гарантия стабильности
В B2B-секторе стабильность параметров важнее рекордных единичных показателей. Партия за партией материал должен иметь идентичные свойства. ООО «Хэцюй Ваньлянь Энергосберегающие Материалы» внедрило многоуровневую систему контроля качества, соответствующую стандартам ISO9001, ISO14001 и ISO45001 (подтверждено в 2024 году).
Каждая партия продукции, будь то кордиерито-муллитовые саггеры или низкожелезистая флинт-глина марки 45#, проходит:
- Входной контроль сырья (рентгенофлуоресцентный анализ химического состава).
- Лабораторные испытания полуфабрикатов на гранулометрический состав.
- Финальные испытания готовых образцов на прочность, пористость и термостойкость.
- Независимые сторонние испытания для подтверждения сертификатов соответствия (включая требования ТР ТС для экспорта в РФ и ЕАЭС).
Наличие статуса «Национального высокотехнологичного предприятия» и сотрудничество с ведущими вузами (Уханьский научно-технический университет, Лоянский политехнический институт) обеспечивают постоянный приток инноваций в производственный процесс.
Заключение и рекомендации по выбору поставщика
Выбор технологии производства огнеупорного бетона определяет надежность вашего высокотемпературного оборудования. Низкопористые бетоны на основе модифицированного муллита — это не просто тренд, а новый индустриальный стандарт для отраслей с экстремальными тепловыми и химическими нагрузками.
При выборе партнера обращайте внимание на следующие факторы:
- Собственная сырьевая база: Зависимость от сторонних поставщиков сырья часто ведет к колебаниям качества.
- Наличие R&D центра: Способность производителя адаптировать состав под ваши конкретные условия (температура, химизм шлака).
- Прозрачность данных: Готовность предоставить технические паспорта с реальными, а не заявленными показателями.
- Логистика и сервис: Возможность поставки образцов для тестирования и техническая поддержка при монтаже.
ООО «Хэцюй Ваньлянь Энергосберегающие Материалы» предлагает комплексный подход: от индивидуального подбора гранулометрического состава до OEM-производства. Производственная мощность в 80 000 тонн в год позволяет обеспечивать бесперебойные поставки крупным промышленным предприятиям.
Не рискуйте надежностью вашего производства. Получите экспертную консультацию и образцы материалов для проведения независимых испытаний.
Готовы оптимизировать затраты на огнеупоры?
Запросите коммерческое предложение и технический паспорт на серию ZQX-SM или FNJ80 прямо сейчас. Наши инженеры помогут рассчитать необходимую спецификацию под ваш агрегат.
Связаться с отделом технических продаж →