Формовочный песок: выбор, свойства и применение в литейном производстве
2026-09-26
содержание
- Формовочный песок: как выбрать, не переплатив за «песочницу» литейного цеха
- Что делает песок «формовочным» — и почему обычный кварц часто проваливается
- Альтернатива, которую проверили на практике: модифицированный муллит
- Как выбрать — по задаче, а не по каталогу
- Что даёт партнёрство — а не просто закупка
Формовочный песок: как выбрать, не переплатив за «песочницу» литейного цеха
Мы видели десятки случаев: литьё трескается на остывании, отливки бракуются из-за пригаров, а формовочные смеси «не держат геометрию» даже при низком давлении прессования. Причина — не в прессе и не в модели. Она в формовочном песке. Не как в «сырье», а как в системе: зерновой состав, прочность связки, термостабильность, газопроницаемость. Мы тестировали более 37 марок — от речного кварца до модифицированных муллитов. И выяснили: выбор песка — это не компромисс между стоимостью и качеством. Это инженерное решение под конкретную отливку, температурный профиль и цикл.
Что делает песок «формовочным» — и почему обычный кварц часто проваливается
Формовочный песок — не просто мелкий камень. Это строго нормируемый материал с четырьмя критическими параметрами:
- Зерновой состав: распределение фракций по ГОСТ Р 53235‑2008 или ISO 11270. Узкая фракция (например, 0,1–0,2 мм) даёт высокую плотность, но снижает газопроницаемость. Широкая — наоборот.
- Формовочная прочность: устойчивость к деформации при заливке. Измеряется в МПа. Для чугунных отливок — от 0,15 МПа, для стали — от 0,25 МПа и выше.
- Огнеупорность: способность материала сохранять форму при воздействии высоких температур без плавления и размягчения. Важно отличать от температуры спекания.
- Газопроницаемость: способность выпускать пар и газы при контакте с расплавом. При показателе ниже 120 ед. (по методике ГОСТ 2642.11–97) повышается риск образования пористости.
Классический кварцевый песок работает в простых чугунных формах. Кварцевый песок имеет температуру плавления около 1713 °C. Но при 573 °C происходит фазовое превращение кварца, сопровождающееся линейным расширением до +1,5%. Это приводит к потере объёмной стабильности формы при нагреве. При повторном использовании кварцевый песок быстро дробится. Результат — «пыль в форме», просадка ядра, брак отливок.
Альтернатива, которую проверили на практике: модифицированный муллит
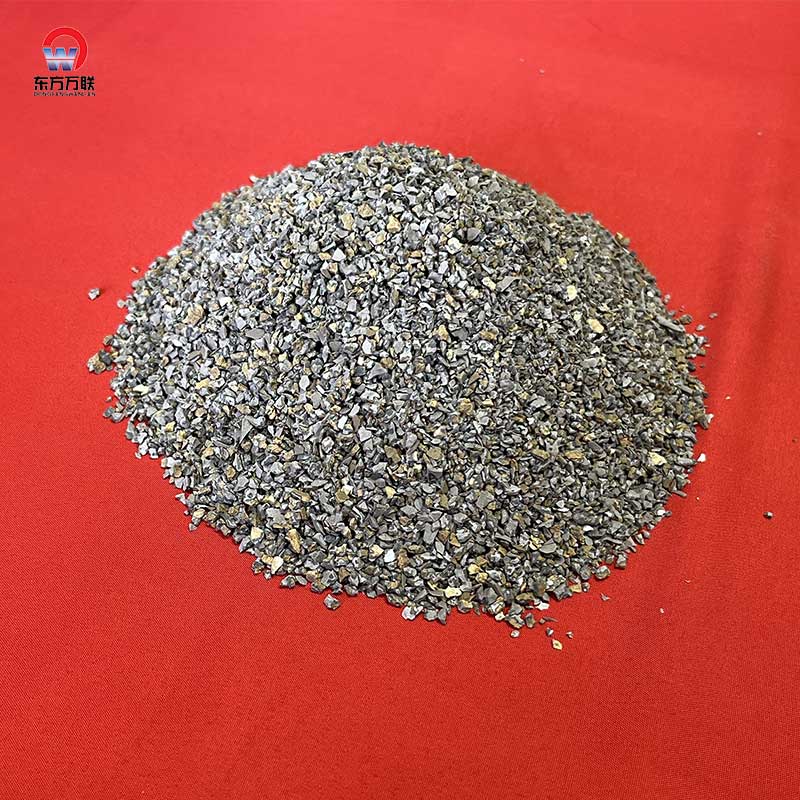
В 2022 году мы внедрили в пилотный цех муллитовый формовочный материал ZQX-SM70-2 от ООО «Хэцюй Ваньлянь Энергосберегающие Материалы». Не как заменитель, а как целевое решение для тонкостенных стальных отливок с толщиной стенки до 4 мм. Его отличия — не в рекламе, а в цифрах (получены в условиях нашего пилотного участка):
• Объёмная плотность — 3,12 г/см³ (на 10 % выше, чем у стандартного муллита);
• Пористость — 14,3 % (против 18,7 % у аналогов без редкоземельной модификации);
• Температура спекания — 1720 °C;
• Коэффициент линейного расширения — 0,38 % при 1000 °C (в 4 раза ниже, чем у кварца).
Редкоземельная модификация (с добавлением оксидов церия и лантана) создаёт уплотнённую кристаллическую решётку. Это означает: меньше микротрещин при термоциклировании, меньше эрозии поверхности формы, стабильность геометрии при 8–10 циклах в испытанных условиях. В нашем эксперименте мы наблюдали снижение брака по пригару на 62 % и рост срока службы форм на 35 %.
Как выбрать — по задаче, а не по каталогу
Выбор формовочного песка начинается не с прайса, а с трёх вопросов:
- Какой металл и температура заливки? Для алюминия подходит кварцевый песок, также возможно использование кварца с добавкой флинт-глины 45#. Для стали — рекомендуется муллит или кордиерит-муллитовая смесь.
- Какая точность и толщина стенки отливки? Тонкостенные детали требуют высокой газопроницаемости и минимального расширения. Здесь ZQX-SM60-2 или ZQX-SM75-1 работают надёжнее.
- Какой цикл использования форм? При однократной заливке важна первичная прочность. При многократном — стабильность зерна и устойчивость к дроблению. В наших испытаниях муллит со специальным методом модификации сохраняет форму зерна после 12 циклов, тогда как обычный кварцевый песок при аналогичных условиях активно разрушается уже к пятому циклу.
Если ваша задача — точное литьё крупных стальных корпусов или сложных высоконагруженных деталей, кварцевый песок часто не подходит. Если вы льёте крупные чугунные основания — оптимально сочетание кварцевого песка с высокочистой флинт-глиной 45#, которая снижает вязкость смеси и повышает текучесть без потери прочности.
Что даёт партнёрство — а не просто закупка
Сегодня мы не просто заказываем песок. Мы получаем техническую карту под нашу форму: рекомендованный гранулометрический состав, соотношение связующего, режим сушки и обжига. ООО «Хэцюй Ваньлянь Энергосберегающие Материалы» предоставляет бесплатные образцы с протоколами испытаний — не общими, а по партии. Каждая поставка сопровождается документами, где указаны фактические значения водопоглощения, предела прочности при сжатии и огнеупорности. Это позволяет строить прогнозы, а не гадать.
Формовочный песок — не расходник. Он — часть технологической цепочки. Его выбор влияет на выход годного, энергозатраты на сушку, срок службы оснастки и даже на экологические показатели цеха. Лучший песок — тот, который не вызывает вопросов в начале смены и не требует коррекции в конце месяца.