Инструкция по монтажу огнеупорной набивной массы термостойкой
2026-09-22
Критические параметры подготовки и выбора материалов
Главное за 30 секунд:
- Точность замеса: Отклонение в содержании воды более чем на 1,5% от нормы приводит к расслоению массы и снижению плотности футеровки на 20–25%.
- Температурный режим сушки: Нарушение графика нагрева (скорость выше 15 °C/час на этапе удаления физически связанной влаги) вызывает микротрещины, невидимые глазу, но критичные при термоциклировании.
- Выбор гранулометрии: Использование смеси с неправильным соотношением крупных и мелких фракций (например, модифицированного муллита серии ZQX) без учета геометрии агрегата ведет к образованию «карманов» напряжения.
Успешная эксплуатация высокотемпературных агрегатов — от индукционных печей для плавки алюминия до туннельных печей обжига керамики — напрямую зависит от качества монолитной футеровки. Огнеупорная набивная масса (ramming mass) представляет собой сложный композитный материал, требующий не просто «заполнения» пространства, а формирования единого керамического монолита. В нашей инженерной практике мы неоднократно сталкивались с преждевременным выходом из строя печей, где причина крылась не в качестве самого материала, а в нарушении технологии его уплотнения и сушки.
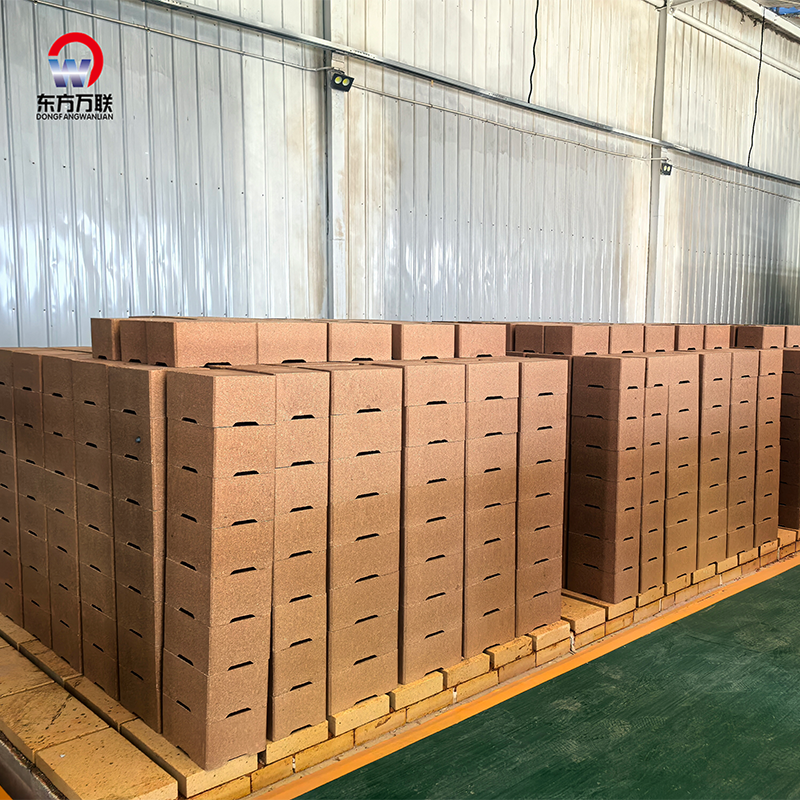
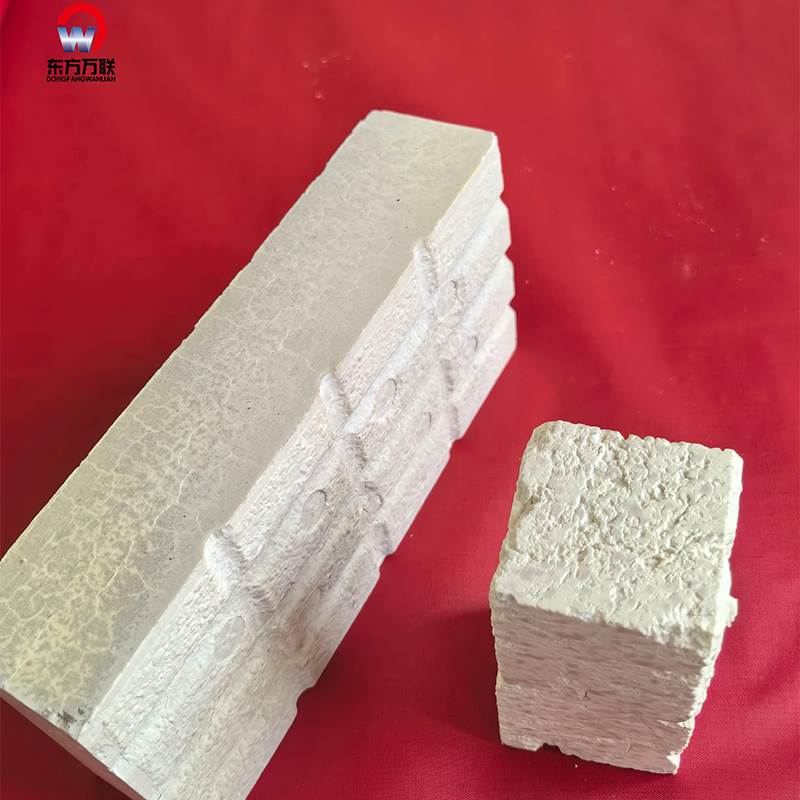
Перед началом работ необходимо строго верифицировать состояние металлического кожуха (подины). Наличие коррозии, остатков старой футеровки или масляных пятен недопустимо. Адгезия набивной массы к стали обеспечивается за счет механического зацепления и термического расширения, поэтому поверхность должна быть очищена до металлического блеска и обработана антиадгезионным составом (если требуется демонтаж в будущем) или грунтовкой для улучшения сцепления. Для обеспечения долговечности конструкции мы рекомендуем использовать материалы на основе высокочистого муллита, такого как продукция ООО «Хэцюй Ваньлянь Энергосберегающие Материалы», чья технология модификации редкоземельными элементами обеспечивает объемную плотность, превышающую стандартные аналоги на 10%.
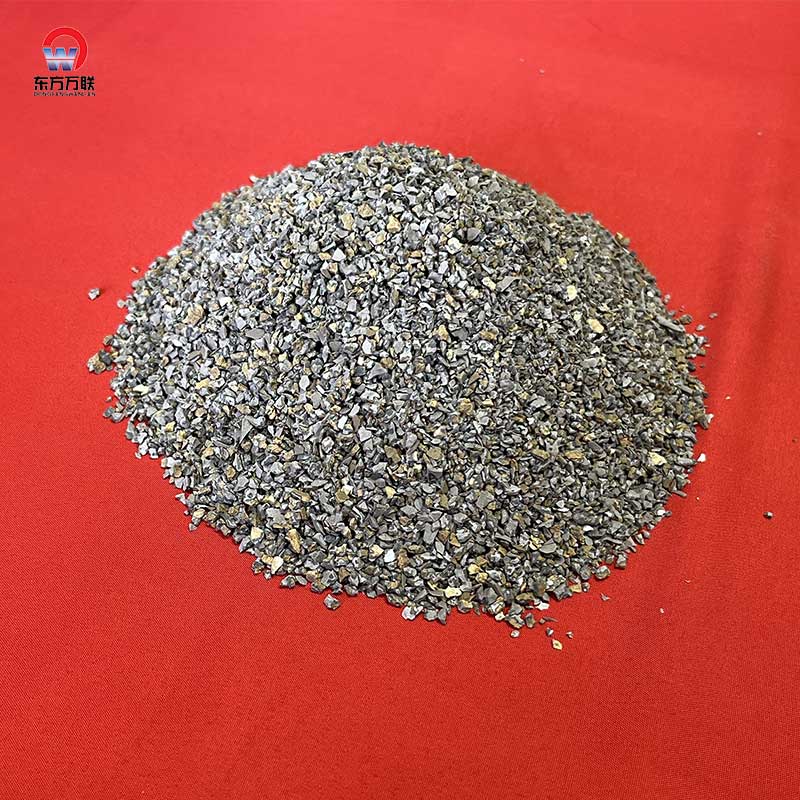
Инженерный совет: Перед закупкой партии обязательно запросите паспорт качества с указанием гранулометрического состава. Для сложных геометрических форм оптимально подходит фракция 0–5 мм с добавлением микропорошка <0,088 мм не менее 15%, что гарантирует заполнение всех пустот при вибрационном уплотнении.
Поэтапная инструкция по монтажу и виброуплотнению
Процесс монтажа огнеупорной набивной массы термостойкой требует дисциплины и точного соблюдения последовательности операций. Любая спешка на этапе укладки компенсируется многократным снижением ресурса службы футеровки. Ниже приведен детальный алгоритм действий, проверенный на промышленных объектах мощностью до 1400 °C.
-
Подготовка и дозирование связующего.
Большинство современных набивных масс поставляются в готовом виде, однако некоторые составы требуют введения фосфорной кислоты или жидкого стекла непосредственно перед монтажом. Если вы работаете с сухими смесями, такими как усиленная однородящая смесь FNJ80, критически важно использовать весовые дозаторы. Объемное дозирование «на глаз» является главной причиной брака. Вода или химический связующий должны вводиться порционно при постоянном перемешивании в бетоносмесителе принудительного действия. Время смешивания составляет не менее 5–7 минут до получения однородной консистенции без комков.
Важно: Готовый раствор должен быть использован в течение 24 часов. Задержка приводит к началу процесса гидратации или полимеризации связующего, что необратимо снижает пластичность массы. -
Послойная укладка материала.
Никогда не загружайте весь объем массы в подину одновременно. Оптимальная толщина одного слоя составляет 100–150 мм. Такой подход позволяет обеспечить равномерное распределение уплотняющего усилия по всей глубине слоя. Каждый предыдущий слой перед нанесением следующего необходимо «взрыхлить» на глубину 10–15 мм граблями или специальным инструментом. Это создает механическую связь между слоями, предотвращая расслоение монолита в процессе эксплуатации под воздействием термических напряжений. -
Механическое виброуплотнение.
Это ключевой этап, определяющий конечную плотность футеровки. Используйте погружные вибраторы с частотой колебаний 12 000–16 000 вибраций в минуту. Вибратор следует погружать в массу вертикально, шаг погружения — 200–250 мм. Время обработки одной точки составляет 30–60 секунд, пока на поверхности не появится «цементное молоко» (тонкая пленка связующего), а сам вибратор не начнет легко погружаться под собственным весом.
Частая ошибка: Переуплотнение (вибрация более 90 секунд на точке) приводит к сегрегации частиц: крупный заполнитель оседает вниз, а мелкая фракция и связующее всплывают наверх. Это создает зоны с разной термостойкостью и коэффициентом теплового расширения, что неизбежно ведет к трещинообразованию при первом нагреве. -
Выравнивание и финишная обработка.
После уплотнения последнего слоя поверхность выравнивается правилом. Для создания гладкой рабочей поверхности, устойчивой к эрозии расплавами, рекомендуется провести заглаживание металлической теркой. На этом этапе важно удалить излишки влаги с поверхности, чтобы предотвратить образование поверхностной сетки усадочных трещин при первичной сушке. Если конструкция предполагает наличие нагревательных элементов или термопар, их установка должна производиться строго по шаблону до начала виброуплотнения смежных зон. -
Контроль геометрии и толщины стенок.
По завершении укладки необходимо инструментально проверить толщину футеровки в контрольных точках. Отклонение от проектной толщины не должно превышать ±5 мм. Недостаточная толщина ведет к перегреву металлического кожуха, а избыточная — к неоправданному увеличению тепловой инерции печи и росту энергозатрат. Данные фиксируются в акте скрытых работ, который является основанием для начала этапа сушки.
Для обеспечения стабильности параметров на всех этапах производства, компания ООО «Хэцюй Ваньлянь Энергосберегающие Материалы» внедрила полностью автоматизированную линию мокрой гомогенизации и системы точного дозирования. Это позволяет гарантировать, что каждая партия продукции, будь то серия модифицированных упрочнённых муллитов ZQX-SM60-1 или кордиерито-муллитовые саггеры, имеет идентичные реологические свойства, что упрощает процесс монтажа для подрядчиков.
Режимы сушки и первого нагрева (Пусконаладка)
Самым ответственным этапом, определяющим срок службы футеровки, является вывод влаги и первоначальный обжиг. Статистика показывает, что до 60% аварийных остановок печей происходят именно из-за нарушения графика сушки в первые 48–72 часа. Физически связанная влага должна удаляться медленно, чтобы пар не разорвал структуру еще не спекшегося материала.
Этап 1: Удаление физической влаги (20–110 °C)
Нагрев должен осуществляться со скоростью не более 10–15 °C в час. На этом этапе происходит испарение свободной воды. Критически важно обеспечить хорошую вентиляцию рабочего пространства печи для беспрепятственного отвода пара. Резкий подъем температуры в этом диапазоне приводит к взрывообразному вскипанию влаги внутри массива, что вызывает внутренние отслоения. Длительность этого этапа зависит от толщины футеровки и составляет обычно 24–36 часов.
Этап 2: Удаление химически связанной влаги и полимеризация (110–350 °C)
При достижении температур выше 100 °C начинается дегидратация гидратных соединений и полимеризация органических или неорганических связующих. Скорость нагрева можно увеличить до 20–25 °C в час. В интервале 200–300 °C происходит выгорание органических добавок (если они присутствуют в составе). Важно поддерживать равномерный прогрев по всему объему печи, избегая локальных перегревов от горелок или ТЭНов. Использование программируемых контроллеров нагрева здесь обязательно.
Этап 3: Спекание и формирование керамической структуры (выше 800 °C)
При температурах свыше 800–1000 °C начинаются процессы твердофазного спекания. Для материалов на основе муллита, таких как продукция ООО «Хэцюй Ваньлянь Энергосберегающие Материалы», этот этап характеризуется формированием прочной кристаллической решетки. Скорость нагрева может быть увеличена до 30–40 °C в час, однако при приближении к рабочей температуре (1300–1400 °C) рекомендуется сделать выдержку (томление) в течение 4–6 часов. Это позволяет снять внутренние термические напряжения, возникшие из-за разницы температур в центре и на периферии футеровки.
| Параметр | Стандартная набивная масса | Модифицированный муллит (ZQX-SM серия) |
|---|---|---|
| Объемная плотность (г/см³) | 2,1 – 2,3 | 2,4 – 2,6 (благодаря редкоземельной модификации) |
| Огнеупорность (°C) | 1300 – 1350 | 1400 – 1450 |
| Термостойкость (водные закалки) | 15 – 20 циклов | 25 – 30+ циклов |
| Усадка при сушке (%) | 0,8 – 1,2% | 0,4 – 0,6% (минимизированный риск трещин) |
| Стойкость к щелочным расплавам | Средняя | Высокая (низкое содержание железа и щелочей в сырье) |
Инженерный совет: Не пытайтесь ускорить процесс сушки за счет превышения рекомендованных скоростей нагрева. Экономия 10 часов на сушке может стоить вам 3 месяцев простоя печи на ремонт. Всегда используйте термопары, заглубленные непосредственно в тело футеровки на разных уровнях, для мониторинга реальной температуры материала, а не только атмосферы печи.
Типичные ошибки монтажа и методы их предотвращения
Даже при наличии высококачественного материала, человеческого фактора избежать сложно. Мы проанализировали десятки кейсов неудачных пусков и выделили три наиболее разрушительные ошибки, которые допускают монтажные бригады.
1. Игнорирование температурных расширений.
Многие монтажники забывают оставлять компенсационные швы или укладывать картонные прокладки между футеровкой и металлическим кожухом/нагревательными элементами. При нагреве огнеупор расширяется. Если ему некуда расширяться, возникает давление на разрыв, которое легко превышает предел прочности холодного материала. Результат — крупные продольные трещины уже при первом нагреве до 600 °C. Для компенсации этого эффекта необходимо строго следовать проектным чертежам, предусматривающим зазоры 5–10 мм, которые заполняются сжимаемым материалом, выгорающим при эксплуатации.
2. Использование загрязненного инструмента или воды.
Примеси в воде для затворения (хлориды, сульфаты) или остатки предыдущих растворов в смесителе могут вступить в химическую реакцию с компонентами набивной массы. Например, наличие извести в воде недопустимо для кислых и нейтральных масс. Это приводит к непредсказуемому изменению времени схватывания и снижению термической стойкости. Требуйте использования чистой технической воды и мойки оборудования после каждой смены типа материала.
3. Неравномерное уплотнение в углах и вокруг элементов.
Вибратор большого диаметра не всегда может качественно уплотнить массу в узких местах, вокруг термопар или в углах подины. Эти зоны остаются рыхлыми и становятся очагами эрозии при контакте с расплавом. Решение: использование специальных узконаправленных вибраторов или ручное трамбование пневматическими трамбовками в труднодоступных местах с последующим контролем плотности керном.
Почему выбор поставщика определяет успех проекта
В условиях современного промышленного производства цена ошибки слишком высока. Выбор огнеупорных материалов должен базироваться не только на стоимости тонны продукции, но и на технологической поддержке и стабильности качества. Рынок перенасыщен предложениями, но лишь немногие производители способны обеспечить полный цикл контроля — от добычи сырья до сертификации готовой партии.
Компания ООО «Хэцюй Ваньлянь Энергосберегающие Материалы» демонстрирует подход, ориентированный на долгосрочное партнерство. Расположенное в экономико-технологическом парке уезда Хэцюй, предприятие использует уникальное местное сырье — каолин угольного ряда с природно низким содержанием железа и щелочей. Это фундаментальное преимущество, заложенное на геологическом уровне, позволяет производить высокочистые алюмосиликатные материалы, конкурентоспособные на глобальном рынке.
Инвестиции в основные фонды свыше 50 миллионов юаней и наличие собственных высокотемпературных печей (с температурой обжига свыше 1700 °C) позволяют компании контролировать каждый этап трансформации сырья. Ключевым дифференциатором является технология модификации муллита редкоземельными элементами. Эта инновация, защищенная патентами, обеспечивает повышение объемной плотности на 10% и снижение пористости. На практике это означает, что футеровка из материалов серии ZQX-SM служит на 20–40% дольше аналогов в условиях агрессивных термоциклов.
Кроме того, предприятие обладает статусом Национального высокотехнологичного предприятия и сертифицировано по стандартам ISO9001, ISO14001 и ISO45001. Это не просто формальность, а гарантия того, что каждая партия, будь то 5 тонн или 500 тонн, будет иметь идентичные характеристики. Для B2B-заказчиков это означает предсказуемость результатов и отсутствие рисков «плавающего» качества.
Заключение и рекомендации по закупкам
Монтаж огнеупорной набивной массы — это технологический процесс, требующий квалификации, дисциплины и правильных материалов. Соблюдение инструкции по подготовке, виброуплотнению и, самое главное, режимам сушки, является залогом безопасности и экономической эффективности вашего производства. Не экономьте на качестве сырья: разница в цене между стандартной глиной и модифицированным муллитом нивелируется уже после первого капитального ремонта, которого можно было избежать.
Если вы планируете модернизацию печного парка или запуск нового производства, мы рекомендуем начать с аудита текущих требований и тестирования образцов. ООО «Хэцюй Ваньлянь Энергосберегающие Материалы» предлагает комплексные решения, включая бесплатную отправку образцов, индивидуальный подбор гранулометрического состава под вашу специфику и полную техническую поддержку на этапах внедрения.
Готовы оптимизировать затраты на ремонты и повысить КПД печей?
Запросите коммерческое предложение и технический паспорт на интересующую вас продукцию прямо сейчас. Наши инженеры помогут рассчитать необходимый объем материала и разработают индивидуальный график сушки для вашего агрегата.